在汽车传动、精密主轴、液压组件及通用机械制造中,车削决定零件轮廓,磨削则关系到零件能否顺利装配。外圆尺寸、外圆与端面的加工精度,以及批量生产的尺寸一致性,都会影响轴承配合、零件定位与运转稳定。尤其是经过热处理的合金钢零件,材料硬度提高、加工难度增加,更需要稳定控制尺寸与加工精度。
从工件出发,选择合适的研磨方式
外圆磨削的关键,在于机床结构与工件加工需求是否匹配。程泰GR系列包括GRA 斜进式、GRU 直进式及 GRW 走头式 CNC 外圆磨床。GRA 与 GRU 适用于研磨外径 Ø190 mm 以内的中小型轴类及回转体零件,可依工件外径、研磨位置及加工需求选择对应工法;GRW 则以 Ø400mm 工作台最大旋径,扩充较大直径工件的应用范围。
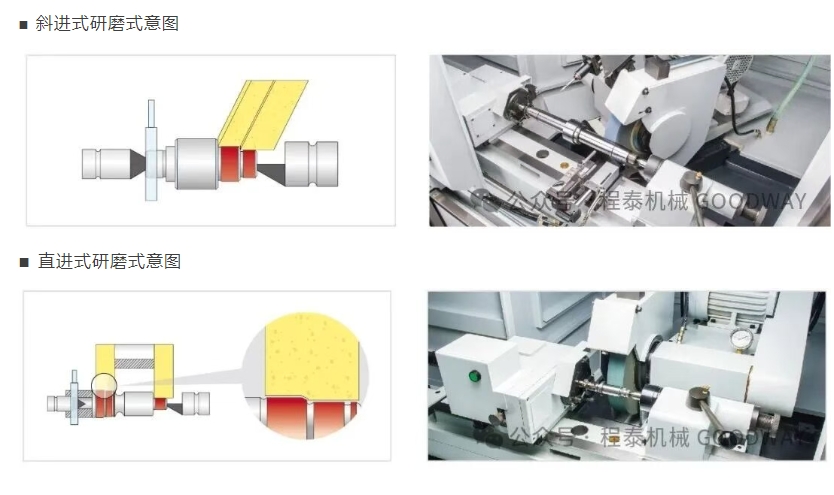
GRA:斜进式研磨,兼顾外圆与端面加工
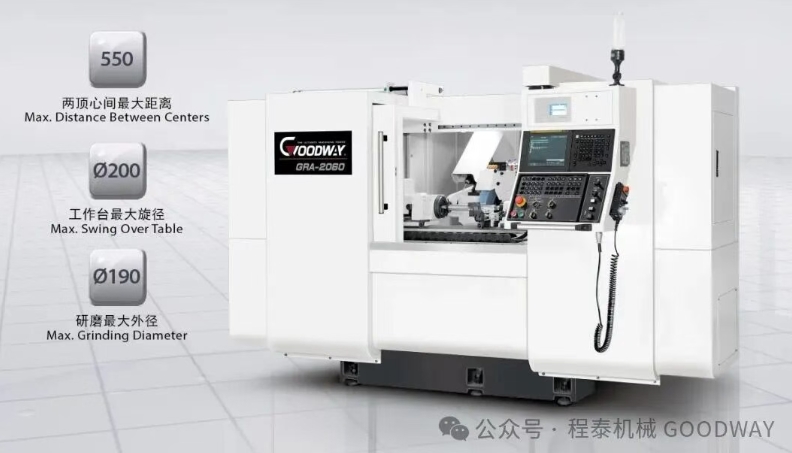
汽车变速箱输入轴、齿轮轴、电机转子轴及主轴零件,通常具有外圆、端面及定位部位等多项加工需求。若分开研磨,不仅增加工序与装夹次数,也可能产生重复定位误差。GRA-2060 采用斜进式研磨,砂轮以角度切入工件,可在同一装夹下完成外圆与端面加工,减少基准转换,适合具有端面或定位要求的轴类零件。
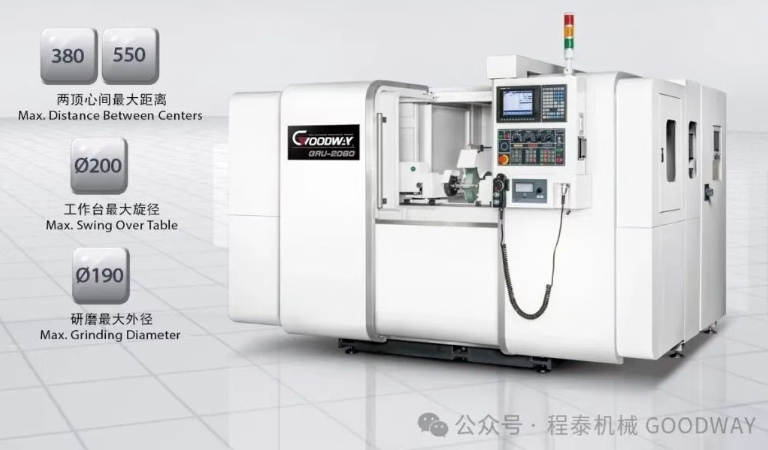
GRA-2060 两顶心间最大距离为 610 mm,工作台最大旋径 Ø200 mm,研磨最大外径 Ø190 mm,两顶心间最大承重 80 kg;搭配 Ø405 mm、最大宽度 80 mm 的砂轮,可满足汽车传动、工具机主轴及精密机械轴件的加工需求。
GRU:直进式研磨,提升轴类零件加工稳定性
GRU-2040/2060 适合电机轴、泵轴、活塞杆、阀芯、导杆及一般阶梯轴等外圆加工。针对同一工件上的不同研磨位置,CNC 可依程序移动至指定位置,再以直进方式进行加工,减少反复试磨与手动修正。
GRU 提供 410 mm 与 610 mm 两种两顶心间最大距离,工作台最大旋径 Ø200 mm、研磨最大外径 Ø190 mm,并可选配内径研磨装置,进一步扩充加工范围。
以液压阀芯与泵轴为例,外圆尺寸会影响密封与配合效果;电机轴及高速旋转轴件,则须兼顾轴承安装位置的尺寸与运转稳定性。GRU 可稳定完成轴类零件外圆研磨,适合标准化工件与批量生产。
0.001mm 主轴回转精度背后的结构基础
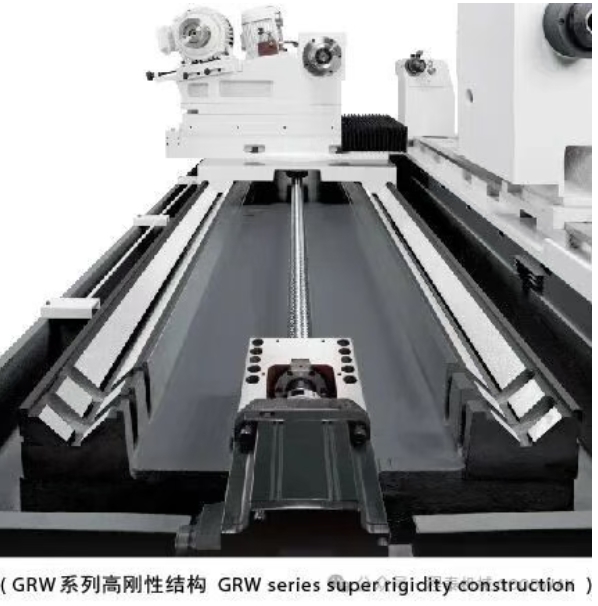
GRA 与 GRU 的砂轮主轴均采用高刚性、低温升的非接触式动压轴承设计,主轴回转精度可达 0.001 mm。砂轮主轴以 SNCM-220 镍铬钼合金钢精密加工,搭配高张力米汉纳铸铁一体式床台及热流平衡设计,为长时间研磨提供稳定的结构基础。
进给系统方面,X 轴采用大跨距 V 型轨道,并经精密手工铲花,以提升承载能力与进给稳定性。滚珠螺杆经过热处理及精密研磨,并采用预拉设计,减少受热伸长造成的位置偏差。X、Z 轴轨道采用自动润滑设计,使进给更为平顺。工件主轴由伺服马达驱动,可精确设定转速,并可依需求选择带心转或不带心转。机床亦可搭配 FANUC、MITSUBISHI 或 SIEMENS CNC 控制器,透过图形化对话式编辑自动产生加工程序,缩短前置作业时间。
咨询电话:159 1097 4236
从最后一刀,守住整条制造链
磨削位于制程末端,前段材料、热处理与车削成本都已投入;一旦尺寸或加工精度失控,就可能造成整件报废。GRA 以斜进式工法完成外圆与端面加工,GRU 则以直进式工法提升轴类零件外圆研磨及批量生产的尺寸一致性。两者依据零件特征提供不同研磨方式,为汽车传动、精密主轴、电机、泵阀及液压产业提供稳定的量产加工方案。
✓ GRA 斜进式:可在同一装夹下完成外圆与端面研磨
✓ GRU 直进式:适合轴类零件外圆研磨及批量加工
✓ GRA/GRU 研磨最大外径 Ø190 mm,两顶心间最大承重 80 kg
✓ 砂轮主轴采用非接触式动压轴承,回转精度可达 0.001 mm
✓ 工件主轴采用伺服马达驱动,可带心转或不带心转
✓ 图形化对话式编辑,可搭配多品牌 CNC 控制器
✓ GRW 走头式:适用于较大直径短轴类工件加工
程泰 GR 系列 CNC 外圆磨床 ——
选对研磨方式,稳定每一件量产工件的加工精度