假期停机注意事项
-01-
◆使用规定型号的润滑油、润滑脂,执行各进给轴全行程润滑3次以上。
◆然后将X・Y轴(H550Xd1/HU550Xd1为Z轴)停止在行程的中央,Z轴(H550Xd1/HU550Xd1为Y轴)停在原点位置。
◆M/U/H/HU系列机床,停机前请执行原点复位,确保A/B/C轴停在0度位置。
-02-
◆关机前确保主轴内未留有刀具,且刀库停留在1号刀位。
◆刀具取下后,清洁主轴锥面,在刀柄及主轴锥面涂抹防锈油。此外, 将刀爪上的残屑及切削液清理干净。
◆转塔式刀库14T/21T/28T/30T/100T规格,在刀爪卡销处加注润滑脂。
◆链式刀库22T/28T在刀爪的钢珠运行轨道上,加注适量润滑油脂。
-03-
◆将工作台/防护罩以及夹具表面的切削液吹扫干净,然后分别在表面喷涂防锈油脂,以防生锈。
-04-
◆长期停机前,请确认干电池的电量。C00系统:3节干电池的电量确保在4.2V以上,D00系统:2节干电池的电量确保在2.8V以上。
-05-
◆如果担心加工程序、机床参数等数据丢失,请导出相关数据保存在电脑或U盘内。
-06-
◆清扫X・Y轴防护罩(H550/HU550为X・Z轴)
-07-
◆清除冷却箱内的切屑,以防切削液发生腐败变质,同时请考虑冷却液的保存方法。(确认冷却液的浓度、pH值)
-08-
◆清扫主轴电机风扇,电气柜冷却风扇,以防停机期间风扇发生粘接锁死。(请在电源关闭后清扫,并注意冷却风扇是否有损坏的情况)
-09-
◆机床加工室清扫干净后,排除主配管过滤器内的积水并关闭空气总阀。
◆M系列机床请等待C轴完全冷却后(运行结束1小时以上),再关闭气源。
-10-
◆关闭机床总电源,并确保电气柜门关闭锁紧。
长期停机后再通电注意事项-01-
◆开机前请测量电源电压。开机后,如果发生<
◆带移机监测机型,如果触发了移机监测相关报警,请立即联系经销商进行对应。如机床无法正常开机,或开机后发生不可复位的报警,请联系经销商。
-02-
◆确认压缩空气干燥,气压在稳定的规定范围内。
-03-
◆请确认装配在主轴电机、控制箱内外、控制箱再生电阻箱上等各个冷却风扇是否运行正常。
-04-
◆机床通电后请避免立即执行原点复位,需慢速移动各轴并确认主轴与夹具间的干涉情况。
◆慢速换刀(或者手动)并确认全部刀爪动作正常后,再进行常规速度换刀。确认各轴运行时没有异常声音发生。
-05-
◆请将冷却液在机器内进行内循环后,确认冷却液箱的各项指标在规定范围内。(浓度、pH值等)
-06-
◆正式加工前对主轴执行磨合运转,以及运行程序进行热机。
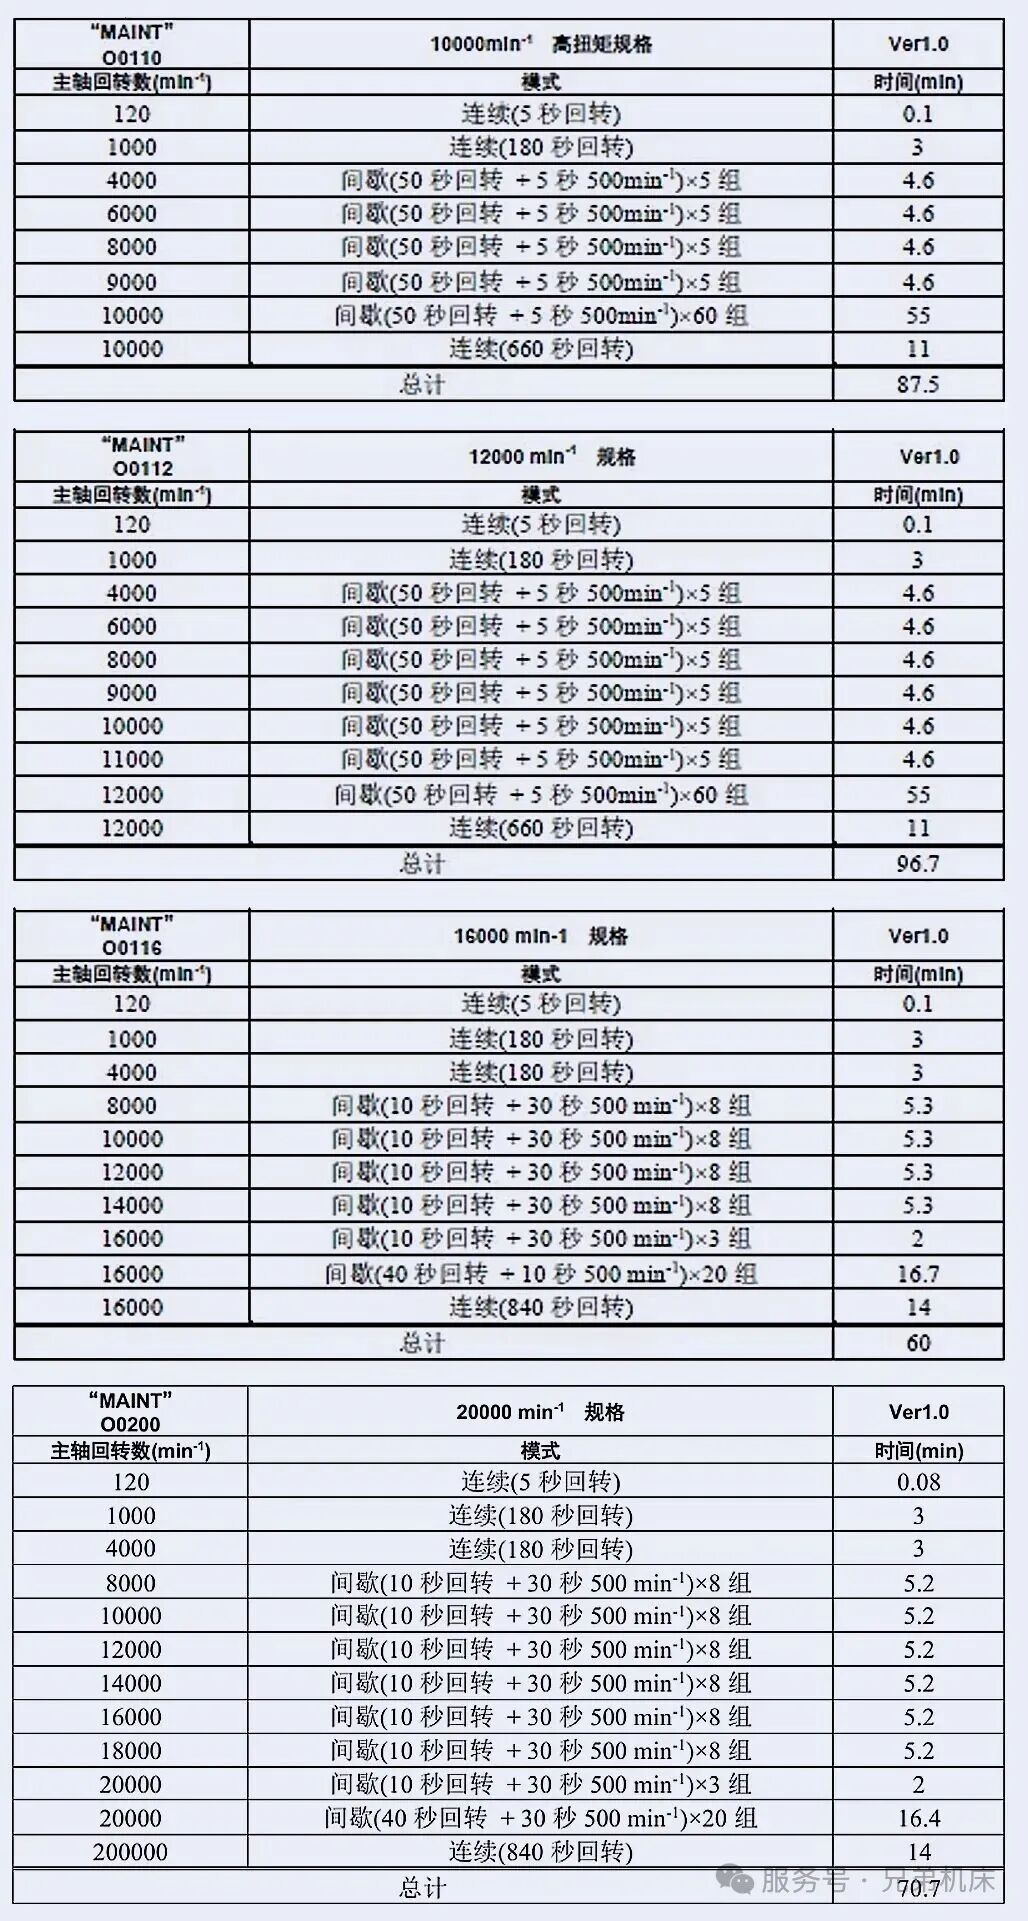
◆主轴磨合运转,D00系统之前的机型,请根据机床转速运行下表中的磨合程序。(*27000转设备请根据提示,自动运行磨合运转程序)
◆D00系统机床机型,请运行机床内自带的磨合程序对主轴进行磨合。
对于所有其他主轴规格,使用表中的主轴回转数和时间。
咨询电话:159 1097 4236