夜班消失了,质量反而更稳了
Suhubert用BLUM的FC X 软件,让机器自己“盯”了自己22小时
想象一下这样的工厂:晚上十点,德国巴托洛梅的一座工厂里,灯还亮着,机器轰鸣,传送带转动,刀具切削声此起彼伏。
但你看不到一个人。
没有夜班工人端着咖啡强撑眼皮,没有质检员拿着卡尺来回奔波,没有班长扯着嗓子喊“这批活儿查了没”。
只有机器在干活,软件在看质量。
第二天早上八点,经理推开办公室的门,打开电脑浏览器,昨晚生产的每一个零件、每一组数据、每一条公差曲线,清清楚楚地铺在屏幕上。
绿的,合格。红的,有问题——但已经被系统标记并隔离。
这不是未来工厂。这是德国巴托洛梅的Schubert Fertigungstechnik每天都在发生的事。
一、小批量,大野心
Schubert不是那种流水线上一分钟出几百个零件的工厂。他们的典型批量是三到十件,偶尔不到一百件。
按理说,这种小批量生产最难搞自动化——换刀频繁、编程复杂、每批都要重新调机。大多数同类企业还在靠熟练工撑着夜班。
但Schubert偏不信邪。
“我们长期以来一直努力实现18到22小时的自主机器运行时间,”总经理Jens Grieser说。“这意味着我们可以全天候运行机器,而无需要求员工上夜班。”
他的目标很直白:取消早班和晚班,让机器自己干。但前提是——质量不能掉。
人不在,谁来盯?
二、FormControl X:一个让机器“长眼睛”的软件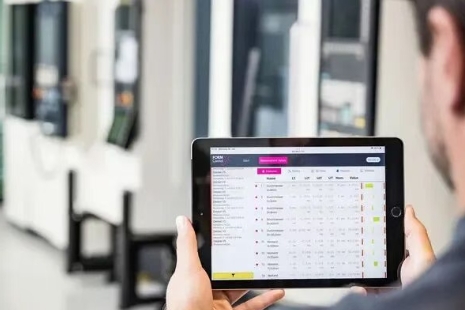
Blum-Novotest的FormControl X,就是一个专门解决这个问题的软件。
它是基于客户端-服务器架构的测量和评估平台。听起来很技术?其实核心就一句话:让测量自动化,让数据可视化。
以前,工人要在机器旁边守着,每隔几个零件停下来,拿卡尺量一量,记在本子上,再决定要不要调刀。
现在,这一切都是自动的。测头在加工过程中采集数据,实时上传到FormControl X,系统自动分析、自动判断、自动决策。
更妙的是,你可以在任何地方查看这些数据——办公室的PC、车间的笔记本电脑、甚至家里的平板。打开浏览器,登录,一切尽收眼底。
三、这台机器会“思考”
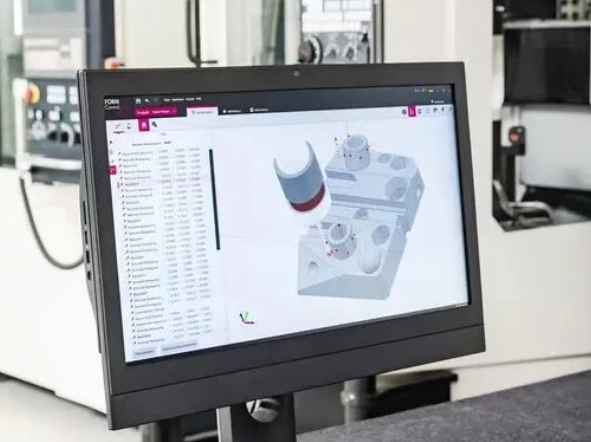
FormControl X最让人拍案叫绝的设计,是它的智能决策逻辑。
举个例子:假设系统设定每五个零件测量一次。如果第四个零件突然出现异常值,普通的系统会直接报警停机。
但FormControl X会先“想一想”:这个异常是不是切屑粘在测量点上造成的?
它的处理方式是:不等了,立即在下一个加工过程中再次测量。如果第二次测量正常,说明刚才只是虚惊一场,继续生产。如果第二次还是异常,才真正触发停机或换刀程序。
“只有在那之后,程序才会根据规范决定是加工下一个零件,还是中断加工,或者切换到使用不同刀具生产另一个零件,”BLUM销售工程师Erhard Strobel解释道。
这套逻辑意味着什么?意味着机器不再是一个只会执行指令的“死物”,它有了基本的判断力——能区分“真问题”和“假警报”。
咨询电话:159 1097 4236
四、一分钟都不能停
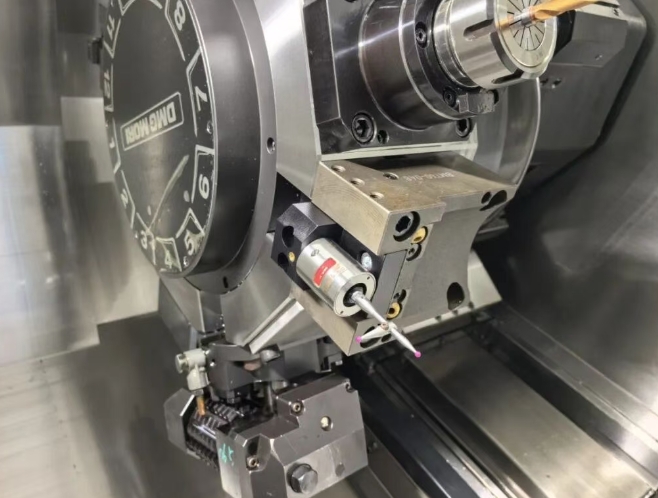
你可能想问:至于这么较真吗?偶尔停一下机怎么了?
对于Schubert来说,还真不行。
他们生产的组件用于包装机的换刀装置。想象一下巧克力生产线:如果包装线停了,液态巧克力会凝固变质,整条糖果生产线也得跟着停。
一分钟的停机,可能就是几吨巧克力的损失。
所以每个零件都必须精确。多个气动操作的活塞以H7配合并行工作,孔必须做得极其精确,必须相互平行且直径正确。
在引入FormControl X之前的测试,Schubert反复验证了机器内测量的准确性——偏差控制在几千分之一毫米的范围内。这才敢放心地把夜班交给机器。
五、从“早上慌一小时”到“看一眼屏幕”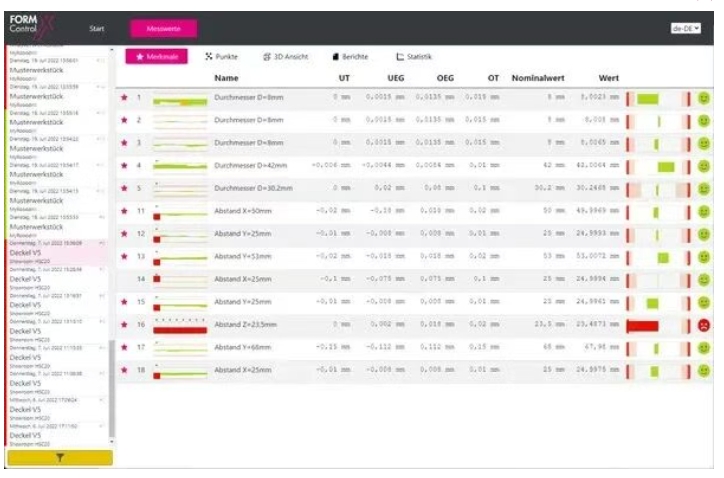
以前,Schubert的工人每天早上第一件事:冲到车间,拿起卡尺,逐一检查夜间生产的组件尺寸精度。遇到不合格的,还得追溯、排查、返工。至少一个小时就搭进去了。
现在呢?打开电脑,看一眼FormControl X的图形界面。绿色代表合格,红色代表超标,黄色代表临界——一目了然。
“软件为我处理测量任务,因为它们是自动化的。这意味着我可以更专注于我的实际工作,”负责监督生产系统的Markus Maier说。
他还提到了一个意想不到的好处:“我不再需要轮班工作,因为我可以在正常时间完成工作——这对我来说是一个巨大的优势!”
想想看:多少人因为倒班熬坏了身体、错过了家庭生活?FormControl X不仅提升了质量,还把“正常作息”还给了工人。
六、从一台到全线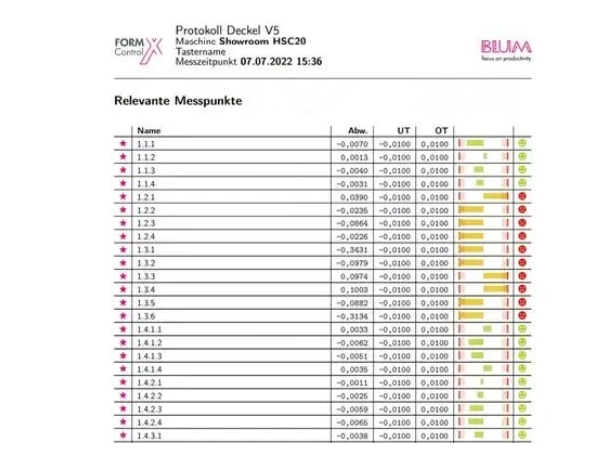
在Fanuc加工中心上的成功,让Schubert下定决心推广。
目前,他们计划在其他许多机器上也部署FormControl X。每两到三周才需要编写一个新零件的程序——因为软件足够直观,操作员上手很快。
“对于每个生产批次,首件和末件的测量日志都会被打印出来并归档,所有测量数据都可以在FormControl数据库中获取。这对于评估刀具寿命很有用,”Grieser说。
他最后总结了一句意味深长的话:“能够随时看到我们的质量状况也让我感到安心。”
老板睡得踏实,工人干得轻松,机器跑得高效——这大概就是制造业最理想的状态了。
BLUM观察
夜班消失,质量上升,员工满意度提高——这三件事同时发生,听起来像不可能三角。
但Schubert做到了。秘诀不是什么天价的生产线,而是一套让测量变得“自动化+智能化”的软件。
在BLUM看来,FormControl X的真正价值不在于替代了人工测量,而在于重新定义了人与机器的关系:人不再需要守在机器旁边充当“监工”,而是可以站在更高的维度去审视整个生产过程。
从“我在现场盯着”到“系统帮我盯着”,这不仅是效率的提升,更是制造哲学的跃迁。
当机器学会自己“看”自己,当数据学会自己“说话”,人类终于可以做回人类该做的事——思考、决策、创造。
而这,正是BLUM所说的“测量即制造”的真正含义。